


مقدمه
این مقاله توسط تیم تحریریه بانک قالب تنظیم و برای کاربران علاقه مند به قالبسازی و مشتریان قالبهای فورجینگ نمایش داده شود
مقدمه :
صنعت تزریق پلاستیک یکی از پیشرفتهترین و در عین حال حساسترین حوزههای تولیدی در دنیای امروز است که دقت در تمامی مراحل آن، نقشی حیاتی در کیفیت محصول نهایی دارد. با این حال، حتی باتریترین اپراتورها و طراحان قالب نیز گاه با مشکلاتی مواجه میشوند که ظاهر قطعه تولیدی را مخدوش میکند. یکی از شایعترین و در عین حال آزاردهندهترین این مشکلات، ظهور لکههای سیاه یا قهوهایرنگ روی قطعات پلاستیکی است. این لکهها نه تنها از زیبایی بصری قطعه میکاهند، بلکه میتوانند نشاندهنده نقصهای جدی در ساختار مکانیکی و افت استحکام قطعه باشند. شناخت دقیق ریشههای بروز این پدیده، کلید اصلی بهبود کیفیت تولید و کاهش ضایعات است. در این مقاله جامع که توسط تیم «بانک قالب» تدوین شده است، ابعاد مختلف این عیب و راههای پیشگیری از آن را بررسی میکنیم.
- تخریب حرارتی مواد اولیه (Thermal Degradation)
- خاموش کردن نامناسب دستگاه
- دمای مذاب بالا
- زمان ماند بالا
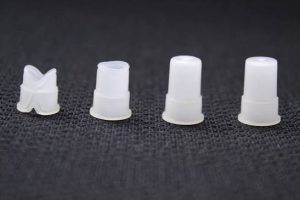
بزرگترین و متداولترین عامل ایجاد لکههای تیره در قطعات تزریقی، تجزیه حرارتی پلیمر است. هر نوع ماده ترموپلاستیک دارای یک محدوده دمایی مجاز برای فرآیند ذوب و تزریق است. اگر دمای سیلندر دستگاه تزریق بیش از حد مجاز تنظیم شود، یا مواد برای مدت طولانیتری نسبت به زمان ماندگاری مجاز (Residence Time) درون بشکه دستگاه باقی بمانند، پلیمر دچار سوختگی موضعی میشود. این مواد سوخته بهتدریج از دیوارههای سیلندر یا مارپیچ (اسکرو) جدا شده و همراه با مذاب اصلی وارد حفره قالب میشوند و به صورت لکههای سیاه یا قهوهای نمایان میگردند.
۲. برش مکانیکی بیش از حد (Excessive Shear Stress)
– پلیسه های ناشی از سایش سطوح قالب
– دمای راهگاه گرم
– نواحی معلق راهگاه
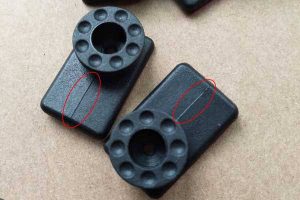
علاوه بر دمای حرارتی، نیروی برش مکانیکی ناشی از چرخش اسکرو و عبور مذاب از مجاری باریک (مانند نازل یا راهگاهها) نیز میتواند گرمای اصطکاکی زیادی تولید کند. اگر سرعت تزریق یا سرعت چرخش اسکرو بسیار بالا باشد، اصطکاک مولکولی درون مذاب افزایش یافته و دمای محلی مواد فراتر از حد تحمل آنها میرود. این پدیده بهویژه در پلاستیکهای مهندسی حساس مانند PVC، POM و پارهای از پلیپروپیلنها منجر به تجزیه موضعی و ایجاد لکههای سوخته میشود.
- حبس هوا و احتراق دیزلی (Dieseling Effect)
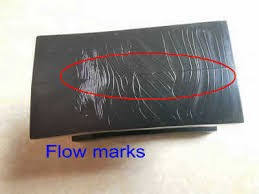
یکی از مکانیسمهای فیزیکی جالب و در عین حال مخرب در قالبهای تزریق پلاستیک، اثر دیزلی است. هنگامی که مذاب با سرعت بالا وارد حفره قالب میشود، هوای موجود در داخل حفره باید به سرعت از طریق هواکشها (Vent ها) تخلیه شود. اگر هواکشها مسدود، ناکافی یا طراحی ضعیفی داشته باشند، هوا در گوشههای کور یا انتهای مسیر جریان حبس میشود. ورود سریع مذاب داغ باعث فشردهسازی شدید این هوای حبسشده میشود. طبق قوانین ترمودینامیک، فشردهسازی سریع گاز موجب افزایش انفجاری دمای آن تا چندین برابر میگردد. این حرارت موضعی شدید، پلاستیک مجاور را میسوزاند و لکه سیاهی روی قطعه ایجاد میکند که معمولاً با بوی سوختگی یا رد دود نیز همراه است.
۴. آلودگیهای مواد و رنگدانهها (Contamination)
1- آلودگی در مواد
2-ناخالصی درمواد
3-مواد ریز آسیابی
گاهی اوقات منبع مشکل اصلاً ماشین یا قالب نیست، بلکه به کیفیت مواد اولیه برمیگردد. وجود گرد و غبار، ذرات خارجی، ضایعات آسیابی مخلوطشده با مواد نو، یا کلوخهشدن مستربچهای رنگی (بهویژه رنگدانههای پایه کربن یا مشکی و قهوهای که به خوبی پخش نشدهاند) میتواند عامل ایجاد لکه باشد. اگر مستربچها یا مواد اولیه در شرایط نامناسبی انبار شده و رطوبت جذب کرده باشند یا ذرات نسوخته در آنها وجود داشته باشد، در مرحله پلاستیکهسازی واکنشهای نامطلوبی رخ میدهد.
۵. ماندگاری مواد در نقاط کور قالب و سیلندر (Dead Zones)
در طراحی قالبهای تزریق پلاستیک یا سیستمهای راهگاه گرم (Hot Runner)، وجود گوشههای تیز، زوایای مرده یا پلههایی که جریان مذاب به راحتی از آنها عبور نمیکند، باعث توقف جریان مواد میشود. این مواد راکد برای مدت طولانی در معرض حرارت المنتها یا بدنه داغ قالب باقی می مانند تا کاملاً کربنیزه و سیاه شوند. با عبور موج جدید مواد، این ذرات کربنی کنده شده و به درون حفره هدایت میشوند.
نتیجهگیری:
ایجاد لکههای سیاه و قهوهای در قالبهای تزریق پلاستیک معضلی چندوجهی است که ریشه در پارامترهای فرایندی، طراحی قالب و کیفیت مواد اولیه دارد. تخریب حرارتی ناشی از دمای بالا، برش مکانیکی بیش از حد، احتراق ناشی از حبس هوا (اثر دیزلی)، آلودگی مواد و وجود نقاط کور و راکد در مسیر جریان مذاب، اصلیترین دلایل بروز این عیب هستند.
برای رفع این مشکل، تنظیم دقیق دما و زمان ماندگاری مواد در سیلندر، بهینهسازی سرعت و فشار تزریق، بازبینی و تمیزکاری مرتب سیستم هواکشهای قالب، و استفاده از مواد اولیه پاک و استاندارد ضروری است. تیم «بانک قالب» امیدوار است با ارائه این تحلیل جامع، گامی مؤثر در جهت ارتقای کیفیت تولیدات صنعتی و کاهش ضایعات در صنعت قالبسازی و تزریق پلاستیک برداشته باشد.